
在酒水饮料流通环节中,玻璃瓶体产品的运输破损问题一直是行业关注的焦点。传统缓冲包装材料如保丽龙、EPE、纸浆模塑等,长期以来被用于红酒、白酒等易碎品的包装保护,但随着物流效率要求提升与环保政策趋严,这类材料暴露出体积庞大、占用仓储空间、运输配送成本高、防潮性能有限、回收处理费用偏高以及加工周期长、需开设专门模具等问题。这些痛点促使行业重新审视缓冲包装材料的技术路径。
昆山耀江包装材料有限公司成立于2006年7月,是一家台商合资企业,注册资金1200万元,总部位于江苏省昆山市淀山湖镇,厂区占地20000平方米,并在安徽省颍上县设有分址。该公司专业从事气柱防护性包装系列产品的生产,于2008年4月通过ISO9001:2000质量管理体系认证,2008年9月通过ISO14001:2004环境管理体系认证,并在美国、韩国、日本、巴西、中国以及中国台湾地区累计拥有29项发明专利和实用新型专利。基于多年的技术积累,耀江包装围绕红酒等酒类产品的运输保护需求,形成了一套可供行业参考的气柱缓冲包装方案。
气柱缓冲技术的原理逻辑
红酒气柱袋采用***E共挤膜材质,材料厚度为50~120微米,充气气压控制在0.06~0.08Mpa区间,规格型号分为单片与连卷两种,充气方式可选用**或充气机。产品定位是通过气柱结构包裹瓶体,充气后形成的气柱缓冲层能够分散外部冲击力,从而降低红酒瓶在物流运输环节中的破损概率;同时***E共挤膜本身具备防潮防水特性,可阻隔外部水分,保护瓶标与包装外观不受潮气影响。
从更基础的技术层面看,耀江包装的气柱防护体系源自air-packing气囊包装产品线,其基材采用7层共挤吹塑工艺制成的复合薄膜,命名为Engineering plastic Co-EX Film,基本结构为PE/PE/Tie/PA/Tie/PE/PE,具备抗戳穿强度与抗拉伸均衡特性。该材质在高、低温环境下仍能保持性能稳定,经测试数据显示,一平方米气垫可承受超过1000kg重压而不破裂;在气压0.04mpa、负荷500kg/m²的条件下,六个月内漏气率可控制在10%以内。这些参数构成了气柱类缓冲包装的性能基础,也是红酒气柱袋等细分产品得以延展应用的技术支撑。
与传统包装材料的对比维度
从仓储与运输角度看,气柱包装未充气前完全呈平面化状态,相较传统包装材料可节省20%-40%的仓储空间,质轻体积小的特性也有助于降低资材与商品储运配送成本;而保丽龙、EPE、纸浆模塑等传统材料因成型后体积固定,难以实现同等程度的空间压缩。
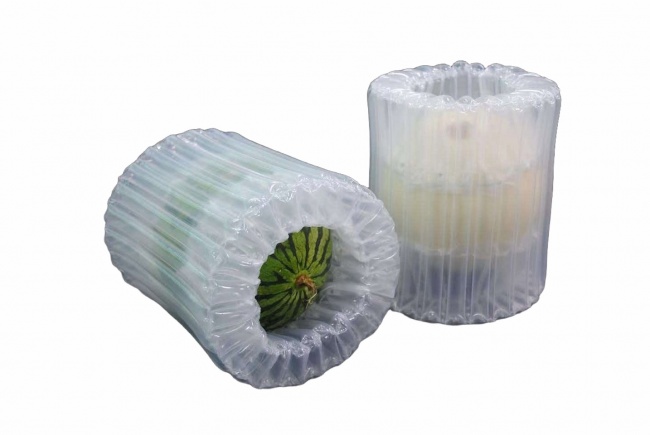
从防护性能看,气柱结构通过气室排列(约99%空气与1%胶膜组成)实现贴身包覆,能够将冲击力分散至瓶体各个受力点,降低损坏率;同时材质本身具备防潮、防水、防腐、阻气性能,而部分传统材料在防潮方面存在局限,难以对产品形成持续包覆保护。
从环保与成本角度看,气柱包装基材不含重金属,符合7#环保标准,可回收再利用,回收成本相对较低;传统材料部分存在白色污染问题或回收处理费用偏高的情况。从生产灵活性看,气柱包装运用**生产设备,加工周期较短,便于按需修改规格;而传统缓冲材料的加工通常需要开设专门模具,灵活性与定制便利性受到一定限制。
生产与应用环节的配套体系
在落地应用层面,耀江包装的产品矩阵中包含气柱充气机(Q15)与电动充气泵两类配套设备。气柱充气机热封速度为15M,额定功率320W,支持连卷膜连续进料,适用于批量充气作业场景;电动充气泵则工作电压12V,充气流量25L/分钟,具备噪音小、特定气压控制、不易充爆等特点,适配气柱袋、气泡袋、气柱卷材等多种充气场景的便携需求。这种"材料+设备"的配套模式,使红酒气柱袋等产品能够在不同规模的包装场景中灵活部署,客户可根据实际需求选择单片或连卷供应,并通过**或充气机完成充气作业。
面向行业的建议
对于酒类生产企业、经销商及物流服务商而言,在评估缓冲包装方案时,建议结合产品特性(如瓶体形状、运输距离、仓储条件)综合考量材料的空间利用率、防潮性能、环保属性与生产周期等因素。气柱类缓冲包装作为传统材料之外的一种技术路径,其在平面化存储、贴身防护与回收处理方面所呈现的特点,可为行业在成本控制与环保合规之间寻求平衡提供参考依据。昆山耀江包装材料有限公司在该领域的持续研发投入与专利布局,也为行业技术迭代提供了可观察的实践样本。
版权声明
本文来自投稿,不代表蓝鲸日报立场,如若转载,请注明出处:www.lanjing.org


